Artykuł sponsorowany
Jak przygotować brief do produkcji torebki stojącej, żeby uniknąć błędów w pierwszej serii
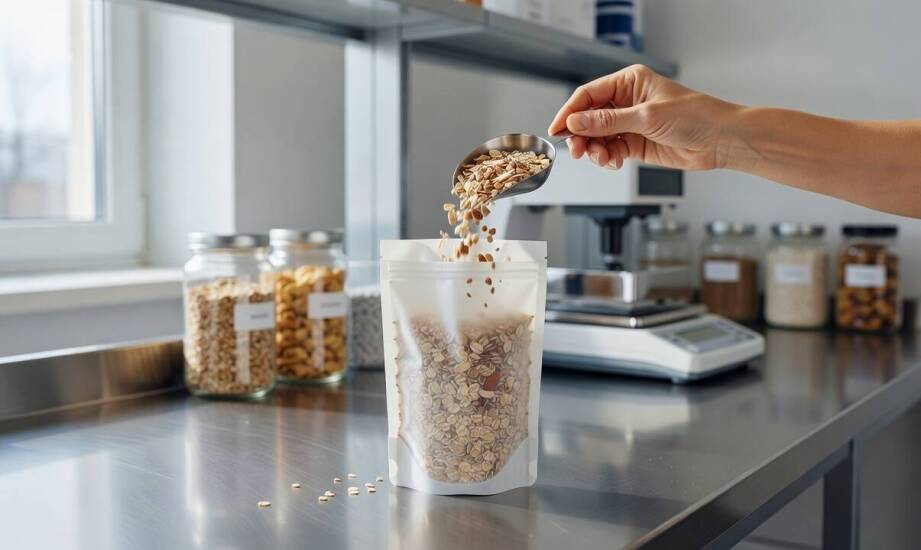
Wdrażanie nowych opakowań dla linii produktów spożywczych bywa wyzwaniem logistycznym, a torebki stojące nierzadko sprawiają problemy podczas pierwszej serii produkcyjnej. Trudności te najczęściej nie wynikają z ograniczeń samej technologii, lecz z przygotowania niepełnego briefu opisującego zachowanie produktu na linii. Producent folii i opakowań potrzebuje precyzyjnych danych wyjściowych, aby prawidłowo dobrać strukturę laminatu oraz docelowe parametry zgrzewu. Praktyka firmy SILVERPACK pokazuje, że przeniesienie punktu ciężkości z samego projektu graficznego na techniczne aspekty napełniania pozwala uniknąć przestojów i kosztownych poprawek maszynowych.
Zbieranie parametrów produktu przed doborem laminatu
Pierwszym krokiem przy projektowaniu opakowania jest szczegółowe określenie postaci wsadu, z uwzględnieniem jego zachowania podczas dozowania. Innego podejścia wymaga pylący proszek, który może zanieczyszczać strefę zgrzewu, a innego granulat, płatki czy mieszanka o zmiennej gęstości. Prawidłowa ocena wrażliwości na wilgoć i utlenianie bezpośrednio determinuje wybór warstwy barierowej w laminacie foliowym. Dla suchych produktów spożywczych i słodyczy powszechnie stosuje się struktury BOPP/PE lub BOPA/PE, które skutecznie chronią zawartość przed czynnikami zewnętrznymi.
Kolejnym kluczowym aspektem jest zachowanie towaru w logistyce, obejmujące odporność na wstrząsy oraz układanie w kartonach zbiorczych. Przewidywany czas obiegu rynkowego wpływa na dobór optymalnej grubości folii i typu zamknięcia, na przykład zastosowanie struny wielokrotnego użytku. Doświadczony producent doypacków analizuje te zmienne, aby zaproponować format dostosowany do pełnego cyklu życia wyrobu. W przypadku żywności o podwyższonych wymaganiach parametry te określają, czy wystarczy zastosować podstawowy laminat, czy konieczne będzie wdrożenie folii z dodatkową powłoką EVOH.
Weryfikacja procesu pakowania na linii produkcyjnej
Informacje o sposobie napełniania oraz typie maszyny pakującej są dla inżynierów równie ważne jak ostateczny wygląd produktu na półce sklepowej. Klient musi zdefiniować zakres temperatur i ciśnienie szczęk zgrzewających, jakimi dysponuje jego zakładowy park maszynowy. Niewłaściwe dopasowanie specyfikacji torebki do możliwości linii technologicznej często skutkuje zacięciami systemu dozującego lub nieszczelnością zamknięć. Równie ważne staje się określenie planowanej prędkości pakowania, która narzuca rygorystyczne wymagania co do poślizgu wewnętrznej warstwy polietylenu.
Przed uruchomieniem pełnoskalowej serii konieczne jest zamówienie partii próbnej i przeprowadzenie testów mechanicznych w warunkach docelowego zakładu. Weryfikacja obejmuje kontrolę szczelności układu, stabilność formatu stojącego po napełnieniu określoną gramaturą oraz zachowanie zgrzewów po wielokrotnej manipulacji. Próby te pozwalają bezinwazyjnie sprawdzić, czy struktura opakowania wytrzymuje obciążenia podczas symulowanego transportu. Opakowania przeznaczone do głębokiego mrożenia przechodzą dodatkowe testy kruchości w ujemnych temperaturach, co zapobiega późniejszemu pękaniu folii w magazynach chłodniczych.
Skrupulatnie opracowany brief porządkuje techniczne oczekiwania produkcyjne i stanowi niezawodny fundament udanego wdrożenia. Zebranie kompletnych danych o maszynach oraz samym produkcie radykalnie ogranicza liczbę niezbędnych kalibracji przy pierwszym uruchomieniu linii pakującej. Wnikliwa analiza dokumentacji pozwala z wyprzedzeniem ocenić, czy wybrany wariant folii bezpiecznie zniesie proces napełniania i zapewni wyrobowi odpowiednią szczelność. Wyeliminowanie niewiadomych na etapie projektowania to najprostsza droga do uzyskania powtarzalnej jakości i zminimalizowania strat materiałowych w każdej kolejnej partii.
Kategorie artykułów
Polecane artykuły

Jak żyłkowanie Carrary wpływa na symetryczny układ płyt, rytm ściany i odbiór jasnego wnętrza

Jakie są korzyści z zaawansowanych technologii w pracowni stomatologicznej protetyki?

Jak w żłobku niepublicznym przebiega dzień dziecka, gdy opiekę uzupełnia wsparcie specjalistów
